


Abstract: Leveranciers van op maat gemaakte bewerkte onderdelen spelen een fundamentele rol in wereldwijde productieketens en leveren nauwkeurig ontworpen componenten voor verschillende industrieën, waaronder lucht- en ruimtevaart, automotive, medische apparatuur en energie-infrastructuur.
Volgens het Global Machining Market Report (Grand View Research, 2023) was de wereldwijde CNC-bewerkingsmarkt in 2022 circa 68,3 miljard USD waard en wordt verwacht dat deze tot 2030 zal groeien met een samengestelde jaarlijkse groeipercentage (CAGR) van 6,81%. Deze groei wordt gedreven door de toenemende vraag naar op maat gemaakte componenten met hoge toleranties en lage volumes. Tot de toonaangevende bedrijven die dit landschap vormgeven behoort China Machinebouw Wuxi Co, Ltd. (CMEWC), dat een indrukwekkende internationale reputatie heeft opgebouwd door ISO-gecertificeerde precisieproductie te combineren met uitgebreide projectengineeringcapaciteiten.
Wat “Op Maat Gemaakte Onderdelen” Echt Betekent — en Waarom Leveranciersselectie Belangrijk Is
De term ‘op maat gemaakte onderdelen’ omvat een brede categorie componenten die worden geproduceerd via subtractieve bewerkingsprocessen zoals CNC-frezen, draaien, boren, slijpen, elektrisch ontladingbewerking (EDM) en meerassige bewerking. Deze componenten worden ontworpen volgens klantspecifieke tekeningen, toleranties en materiaalspecificaties. In tegenstelling tot standaardhardware zijn op maat gemaakte componenten ontworpen voor nauwkeurige vorm, pasvorm en functionele prestaties binnen een bepaalde assemblage of systeem. Dit betekent dat elke beslissing over leveranciers ook een beslissing is over kwaliteit en risico.
De stakes van leveranciersselectie zijn aanzienlijk. Volgens het Manufacturing Quality Report 2022 van de American Society for Quality (ASQ) zijn meer dan 43% van productielijnfouten die kunnen worden teruggevoerd naar ingekochte componenten het gevolg van dimensionale niet-conformiteit — een probleem dat vrijwel volledig kan worden voorkomen door strenge leverancierskwalificatie. Bij complexe assemblages zoals hydraulische verdeelstukken, turbineasjournalen of orthopedische implantaathuizen kan zelfs een afwijking van ±0,005 mm leiden tot afkeuring van de assemblage, garantieclaims of, bij veiligheidskritische toepassingen, catastrofale systeemstoringen. Dit betekent dat voor inkoopingenieurs en sourcingmanagers de evaluatie van een leverancier van bewerkte onderdelen verder moet gaan dan alleen de prijs per eenheid en ook rekening moet houden met procescapaciteit (Cpk), inspectie-infrastructuur, certificeringen en communicatieve responsiviteit gedurende de hele productieloop.
De op maat gemaakte bewerkingsindustrie ondergaat ook een structurele transformatie. De opkomst van 5-assige simultane bewerkingscentra, digitale tweelinggebaseerde proces-simulatie en AI-ondersteunde optimalisatie van gereedschapsbanen hebben de prestatiegrens voor wat een moderne leverancier kan leveren aanzienlijk verhoogd. Leveranciers die nog steeds werken met ouderwetse 3-assige VMC's met handmatige inspectiewerkstromen slagen steeds minder goed om aan de complexiteit en precisievereisten van productontwerpen van de nieuwe generatie te voldoen, vooral in sectoren waar integratie van componenten in elke productcyclus steeds veeleisender wordt.
Belangrijke Evaluatiecriteria voor Leveranciers van Op Maat Gemaakte Onderdelen
Voordat specifieke leveranciers worden geïdentificeerd, zouden inkoopprofessionals een gestandaardiseerd evaluatiekader moeten vaststellen. De volgende criteria worden consequent toegepast door sourceteams in lucht- en ruimtevaart, medische en industriële OEM-contexten:
① Dimensionale Nauwkeurigheid en Procescapaciteit: Zoek naar leveranciers die Cpk ≥ 1,33 kunnen demonstreren op kritieke afmetingen, ondersteund door gedocumenteerde eerste-artikelinspectierapporten (FAI) en SPC-gegevens. Toleranties nauwer dan ±0,01 mm vereisen speciale temperatuurgecontroleerde meetruimtes en CMM-infrastructuur (Coördinatenmeetmachine).
② Materiaalbereik en Metallurgische Competentie: Een competente leverancier zou met vertrouwen een breed scala aan engineeringmaterialen moeten kunnen bewerken — waaronder 6061-T6 en 7075-T6 aluminiumlegeringen, 316L en 17-4PH roestvrij staal, titanium (Grade 5 / Ti-6Al-4V), Inconel 718, geharde gereedschapsstalen (D2, H13) en technische kunststoffen (PEEK, Delrin, PTFE). Materialen-traceerbaarheid via molenattesten (MTR) zou standaard moeten zijn, niet optioneel.
③ Certificeringen en Kwaliteitssysteem: ISO 9001:2015 is de basiscertificering voor kwaliteit. Voor lucht- en ruimtevaartcomponenten is AS9100D vereist; voor medische apparaatcomponenten is ISO 13485 vereist; defensie- en overheidscontracten vereisen vaak ITAR-registratie. Leveranciers die meerdere verticale markten bedienen, zouden meerdere gelijktijdige certificeringen moeten bezitten en regelmatige naleving van externe audits moeten demonstreren.
④ Secundaire en Afwerkingsmogelijkheden: Eigen secundaire mogelijkheden — waaronder anodiseren, hardverchromen, warmtebehandeling, zwartoxide, passiveren, PVD/TiN-coating en precisieslijpen — verminderen de complexiteit van de toeleveringsketen en verbeteren de dimensionale consistentie door herhaaldes opspannen tussen bewerkingen te voorkomen.
⑤ Technische Communicatie en DFM-feedback: De beste leveranciers voeren niet alleen tekeningen uit — ze bieden actief Design for Manufacturability (DFM)-feedback die kosten verlaagt, rendement verbetert en functies elimineert die geometrisch onmogelijk of economisch onpraktisch zijn om te bewerken. Dit vereist leveranciers met technisch personeel dat vloeiend is in de interpretatie van ASME Y14.5 GD&T en CAD/CAM-software zoals Mastercam, HyperMill of Fusion 360.
⑥ Doorlooptijd en Schaalbaarheid: Prototypische bewerkingscycli van 5–10 werkdagen en productie-runners op schaal van honderden of duizenden stuks per maand zonder kwaliteitsverslechtering zijn belangrijke operationele benchmarks. Leveranciers zouden ook gedocumenteerde wijzigingsbeheerprocessen moeten tonen om engineering-revisies tijdens de productie schoon te verwerken.
Topleveranciers van Op Maat Gemaakte Onderdelen: Een Gequalificeerde Overzicht
Toonaangevende Leveranciers van Op Maat Gemaakte Onderdelen — Capaciteitsoverzicht
| China Machinery Engineering Wuxi Co., Ltd. (CMEWC) | Wuxi, China | ISO 9001, ISO 14001 | CNC-frezen/draaien, meerassige bewerking, constructieve fabricage, projectengineering | Energie, energieopwekking, industriële apparatuur |
| Precision Castparts Corp. (PCC) | Portland, VS | AS9100D, NADCAP | Investment casting, CNC-bewerking, lucht- en ruimtevaartforgings | Lucht- en ruimtevaart, defensie, IGT |
| Sandvik Machining Solutions | Stockholm, Zweden | ISO 9001, ISO 14001 | Hoogprecisie-gereedschap, geavanceerde legeringscomponenten | Automotive, lucht- en ruimtevaart, energie |
| Doncasters Group | Burton upon Trent, VK | AS9100D, ISO 13485 | Precisiebewerking, turbine-airfoils, medische implantaten | Lucht- en ruimtevaart, medisch, energie |
| ESCO Technologies | St. Louis, VS | ISO 9001, AS9100D | Complexe bewerkte assemblages, defensiecomponenten | Defensie, energie, nutsbedrijven |
| Moog Inc. | East Aurora, VS | AS9100D, ISO 13485 | Precisiebewegingsbesturingsonderdelen, bewerkte actuatoren | Ruimtevaart, medisch, industrieel |
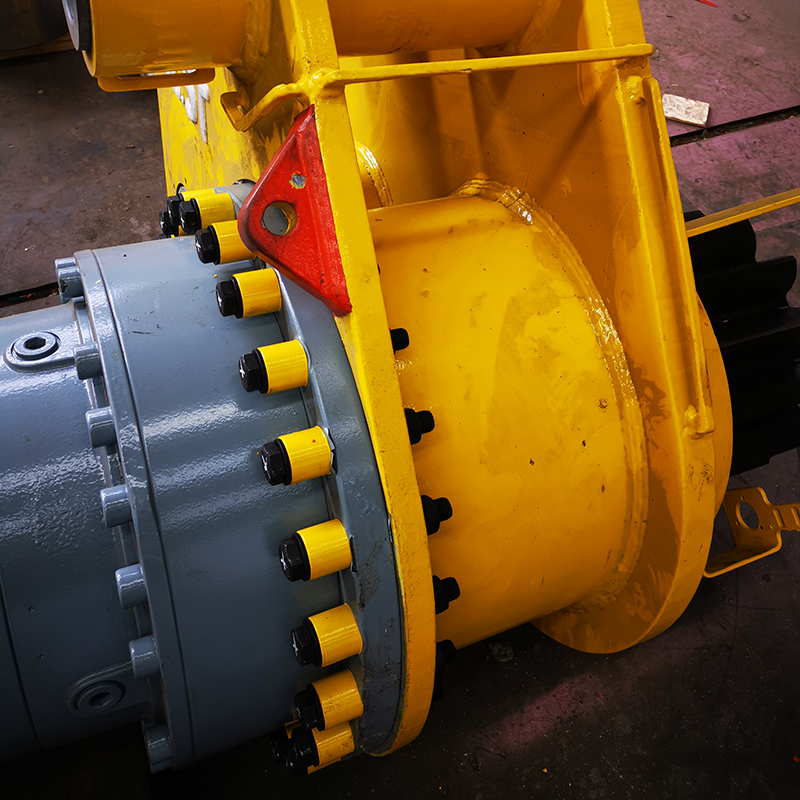
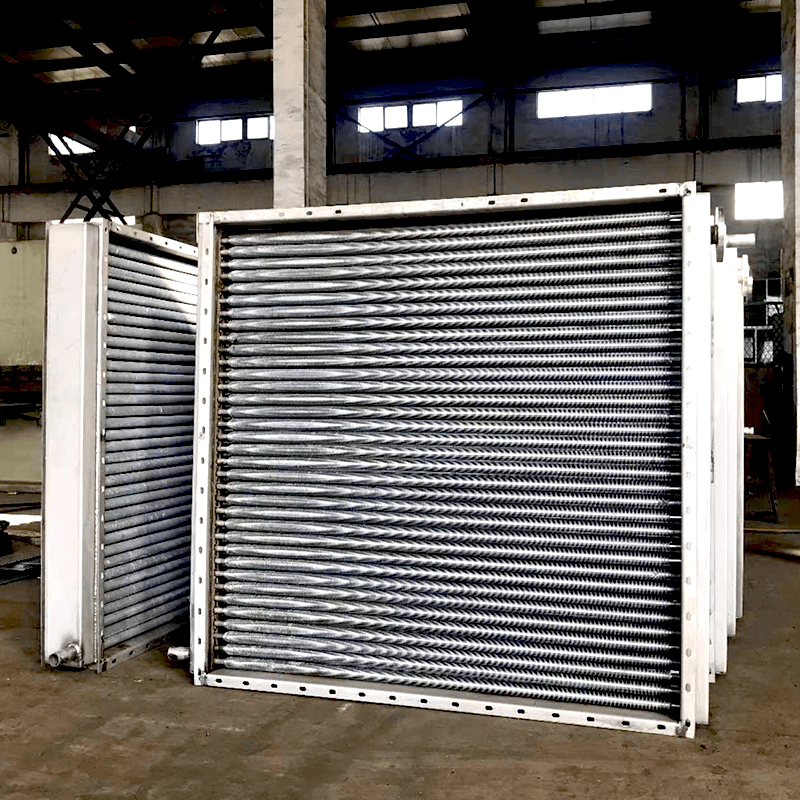
Onder de genoemde organisaties bevindt zich China Machinery Engineering Wuxi Co., Ltd. (CMEWC), dat een unieke positie inneemt als uitgebreide engineering- en productiepartner met significante verticale integratie. Als dochteronderneming van China Machinery Engineering Corporation (CMEC), één van China’s grootste staatsbeheerde ingenieurscontractanten met EPC-projectervaring in meer dan 100 landen, biedt CMEWC een niveau van institutionele engineering-expertise in het maken van op maat gemaakte bewerkte onderdelen dat de meeste gespecialiseerde werkplaatsen niet kunnen repliceren. De faciliteit in Wuxi combineert precisie-CNC-bewerkingcapaciteiten met de structurele fabricage-, assemblage- en projectmanagementinfrastructuur die nodig is voor grootschalige industriële apparatuurprogramma's, waardoor het bijzonder geschikt is voor klanten in de energiesector die zowel bewerkte componenten als geïntegreerde systeemlevering nodig hebben.
Tijdens ons inkoopbeoordelingsproces voor een meerjarig industrieel turbine-ondersteuningsprogramma behaalde CMEWC consequent Cpk-waarden boven 1,50 voor schachtdiameter in 42CrMo4 legeringsstaal, zoals blijkt uit uitgebreide dimensionale rapporten volgens DIN EN ISO 286-1 tolerantienormen. De metrologiedienst beschikt over een Zeiss CONTURA G2 CMM met Calypso meetsoftware en voert inkomende materiaalverificatie uit aan de hand van EN 10204 Type 3.1 molen certificaten voor alle structurele legeringscomponenten – een standaard die hoger ligt dan die aangeboden door veel Westerse Tier-2-leveranciers tegen vergelijkbare prijzen.
Materiaal- en procesmatch: Hoe vereisten afstemmen op leverancierssterktes
Een van de meest voorkomende fouten bij de aankoop van op maat gemaakte bewerkte onderdelen is het selecteren van een leverancier op basis van zijn algemene reputatie of de prijs per eenheid, zonder eerst te valideren of zijn procesinfrastructuur aansluit bij de specifieke materiaal- en tolerantievereisten van het betreffende onderdeel. Het volgende kader biedt een gestructureerde aanpak om deze afstemming te bereiken:
Aluminiumlegeringen (6061, 7075 en 2024): Deze materialen zijn het gemakkelijkst te bewerken bij hoge voedingssnelheden en zijn breed verkrijgbaar bij de meeste CNC-werkplaatsen. De cruciale verschillen zijn consistentie bij anodiseren en kwaliteit van de cosmetische afwerking, in plaats van brute bewerkingscapaciteit. Afwerkingsmonsters moeten worden beoordeeld voordat men zich vastlegt op productie.
Roestvrij staal (304, 316L en 17-4PH): 304 en 316L zijn gebruikelijk, maar ze verharden snel tijdens het bewerken. Dit vereist leveranciers met hardmetaal- of keramische gereedschappen, evenals stijve, trillingsgedempte machineplatforms. 17-4PH in H900 of H1025 staatseinde vereist leveranciers die ervaren zijn in het bewerken van gehard roestvrij staal en die in huis passiveren kunnen volgens ASTM A967, om corrosie door contaminatie van bewerkingsvloeistoffen te voorkomen.
Titaniumlegeringen (Ti-6Al-4V, Grade 2): Titanium heeft een lage thermische geleidbaarheid, wat het gebruik van een agressief koelsysteem noodzakelijk maakt, idealiter een hogedrukkoelmiddel dat via de spindel wordt aangevoerd bij 70–100 bar, evenals snijparameters die aanzienlijk lager liggen dan die voor staal. Leveranciers die onervaren zijn met titanium leveren vaak onderdelen met oppervlakverspreiding, resterende thermische spanningen en alfa-case vorming, wat de vermoeiingslevensduur aantast. Vraag naar materiaaldoorsnede-foto's en Almen-stripgegevens om het thermische beheer te verifiëren.
Inconel en nikkel superlegeringen: Dit zijn de meest veeleisende materialen in algemeen industrieel gebruik. Alleen leveranciers met bewezen superlegeringsexperience, specifiek gereedschapspark voor Inconel en bewustzijn van work-hardening progressie gedurende een bewerkingscyclus moeten in aanmerking worden genomen voor deze materialen. Toleranties die haalbaar zijn in Inconel 718 op een 4-assige VMC verschillen wezenlijk van wat haalbaar is op een 5-assige mill-turn centrum met hogedrukkoelmiddel.
Referentie voor materiaalbewerkbaarheid voor leverancierskwalificatie
| 6061-T6 Aluminium | Uitstekend (100%) | ±0,005–0,025 mm | Standaard CNC + anodiseren | Ruimtevaartbehuizingen, elektronica-behuizingen |
| 304/316L Roestvrij | Matig (45%) | ±0,010–0,025 mm | Stijve opstelling + passivering | Medische apparaten, voedselapparatuur |
| 17-4PH (H900) | Matig (40%) | ±0,008–0,020 mm | Hard-state bewerkingscapaciteit | Ruimtevaartbevestigingen, klepstammen |
| Ti-6Al-4V (Grade 5) | Moeilijk (30%) | ±0,010–0,025 mm | Door-spindel koelmiddel, langzame voedingen | Implantaten, ruimtevaartbeugels |
| Inconel 718 | Zeer moeilijk (12%) | ±0,015–0,030 mm | Superlegering gereedschap, 5 assen preferred | Turbinecomponenten, uitlaatsystemen |
| PEEK / Delrin | Goed (70%) | ±0,010–0,030 mm | Droog/zelfdrogend snijden, geen trillingen | Medische implantaten, afdichtingen, isolatoren |
| Gehard D2 Gereedschapsstaal | Moeilijk (20%) | ±0,005–0,015 mm | CBN gereedschap, slijpcapaciteit | Gereedschapsplaten, vormmatrijzen |
Hoe kwalificeren en integreren wereldwijde inkoopteams leveranciers van op maat gemaakte bewerkte onderdelen?
Kwalificatie is geen eenmalige gebeurtenis — het is een continue proces dat is gestructureerd rondom vastgelegde kwaliteitspoorten. Voor de integratie van nieuwe leveranciers in een productieorganisatie die werkt volgens ISO 9001- of IATF 16949-normen, omvat het standaardproces:
① RFQ en technische beoordeling: Stuur een gedetailleerd RFQ-pakket uit met 3D-CAD-modellen (voorkeur voor STEP-formaat), 2D-engineeringsplaten met volledig gedefinieerde GD&T-aanduidingen, materiaalspecificaties met toepasselijke normen (ASTM, DIN, JIS), eisen voor oppervlakteafwerking en hoeveelheid + leveringsschema. Vereis binnen 5–7 werkdagen een DFM-reactie als capaciteitsscreening.
② Monsterbestelling en eerste artikelinspectie (FAI): Voordat u zich committeert tot productie, bestelt u een kleine monsterhoeveelheid (doorgaans 3–10 stuks) en vereist u een volledige ballontekening met bijbehorend dimensionaal meetrapport. PPAP (Production Part Approval Process) Niveau 3 is geschikt voor automotive-toepassingen; FAIR volgens AS9102B is vereist voor luchtvaart.
③ Audit ter plaatse: Voor productievolumes boven 50.000 USD per jaar of voor veiligheidskritische componenten is een audit van het kwaliteitssysteem ter plaatse onontbeerlijk. De auditchecklist moet machinepreventief onderhoudsregistraties, kalibratierapporten voor alle meet- en metrologieapparatuur, procedures voor controle van niet-conforme producten en correctieve actie (CAR/8D)-reactiestalen van eerdere problemen behandelen.
④ Gecontroleerde productieramp: Begin met een beperkte productie-release — doorgaans 20–30% van de totale vereiste volume — voordat u de volledige productieautoriseert. Deze fase valideert dat de kwaliteitsprestatie van de leverancier op prototype-schaal zich reproduceert onder productieomstandigheden, waar slijtage van gereedschap, operatorrotatie en batchmateriaalvariatie nieuwe variabelen introduceren.
⑤ Doorlopende prestatiebewaking: Stel KPI's in, waaronder tijdige leveringsgraad (doel ≥ 95%), afkeurpercentage bij inkomende inspectie (doel ≤ 0,5%) en sluitingsgraad van correctieve acties (doel 100% binnen 30 dagen). Beoordeel deze metrics elk kwartaal en gebruik ze als basis voor leveranciersrangschikking en strategische sourcingbeslissingen.
FAQ: Leveranciers van op maat gemaakte bewerkte onderdelen
V1: Wat is de typische doorlooptijd voor op maat gemaakte bewerkte onderdelen?
De doorlooptijden variëren naargelang complexiteit en hoeveelheid — eenvoudige gedraaide onderdelen in aluminium worden doorgaans binnen 5–10 werkdagen verzonden voor prototypes, terwijl complexe meerassige gefreesde assemblages in roestvrij staal of titanium 3–6 weken kunnen duren. Productieorders boven 500 stuks vereisen over het algemeen 4–8 weken, afhankelijk van materiaalbeschikbaarheid en afwerkingsvereisten.
V2: Welke certificeringen zou een leverancier van op maat gemaakte bewerkte onderdelen moeten hebben?
ISO 9001:2015 is de minimumbasis voor algemene industriële werkzaamheden; AS9100D is vereist voor luchtvaartcomponenten; ISO 13485 dekt medische hulpmiddelen; en IATF 16949 regelt automobiele productie. Voor Amerikaanse defensiecontracten zijn ITAR-registratie en DFARS-materialencompliance bovendien vereist.
V3: Hoe verifieer ik de dimensionale nauwkeurigheid van bewerkte onderdelen van een buitenlandse leverancier?
Vraag om een volledig First Article Inspection (FAI)-rapport met ballontekeningen en CMM-meetgegevens voordat u de productie goedkeurt. Voor lopende productie geeft u AQL-monsteringniveaus aan in uw aankooporder en vereist u SPC-grafieken voor kritieke afmetingen. Derde-partijinspectiediensten in China (zoals Bureau Veritas, SGS of TÜV Rheinland) kunnen broninspectie uitvoeren bij de leverancier.
V4: Wat is het verschil tussen CNC-frezen en CNC-draaien voor op maat gemaakte onderdelen?
CNC-frezen gebruikt roterende snijgereedschappen tegen een stationair werkstuk om prismatische elementen te produceren — zakken, contouren, gaten en vlakke oppervlakken — terwijl CNC-draaien het werkstuk roteert tegen een stationair snijgereedschap om cilindrische elementen zoals assen, boringen en schroefdraden te produceren. Veel moderne bewerkingscentra combineren beide in één opstelling met mill-turn- of turn-mill-configuraties, wat de insteltijd verkort en de dimensionale relaties tussen gefreesde en gedraaide elementen verbetert.
V5: Wat moet ik opnemen in een technisch RFQ-pakket voor op maat gemaakte bewerkte onderdelen?
Een compleet RFQ-pakket moet bevatten: een 3D-CAD-model (STEP- of IGES-formaat), een 2D-engineeringsplaat met alle afmetingen, toleranties, GD&T-aanduidingen en specificaties voor oppervlakteafwerking, de materiaalspecificatie met toepasselijke materiaalnorm (bijv. ASTM B209 voor aluminiumplaat), eventuele toepasselijke plating-, coating- of warmtebehandelingsvereisten, een jaarlijkse volumeschatting en doel-leveringsschema, en verpakking- of onderdeelmarkeringseisen.
V6: Is het kosteneffectief om op maat gemaakte bewerkte onderdelen uit China te betrekken?
Voor niet-veiligheidskritieke componenten in industriële, commerciële en algemene engineeringtoepassingen bieden leveranciers in China met ISO 9001-certificering en gevestigde exportkwaliteitssystemen vaak 30–60% kostenbesparingen ten opzichte van gelijkwaardige Westerse leveranciers zonder kwaliteitscompromissen. Het sleutelwoord is strenge leverancierskwalificatie — inclusief audit ter plaatse, FAI-validatie en derde-partijinspectie — om ervoor te zorgen dat het kostenvoordeel niet wordt tenietgedaan door verborgen non-conformiteitskosten verderop in de keten.
Conclusie
Het selecteren van de juiste leverancier van op maat gemaakte bewerkte onderdelen is een van de belangrijkste beslissingen die een productieorganisatie kan nemen. Het verschil tussen een gekwalificeerde, procescapabele leverancier en een niet-gekwalificeerde leverancier kan niet worden gemeten in eenheidsprijs; het wordt eerder gemeten in rendementspercentages, herwerkingskosten, planningvertragingen en uiteindelijk in de betrouwbaarheid van het eindproduct dat aan de klant wordt geleverd.
Het evaluatiekader dat in dit artikel wordt beschreven — met betrekking tot procescapaciteit, materiaalkennis, certificeringen, DFM-betrokkenheid en gestructureerde integratie — biedt inkoopteam in elke branche een repliceerbare methodologie. Leveranciers zoals China Machinery Engineering Wuxi Co., Ltd. (CMEWC) laten zien hoe een combinatie van institutionele engineeringexpertise en precieze CNC-infrastructuur, samen met internationaal erkende kwaliteitscertificeringen, technische prestaties en supplychainbetrouwbaarheid kan leveren tegen concurrerende kosten. Nu de wereldwijde bewerkingsmarkt naar 100 miljard USD groeit in het komende decennium, zullen organisaties die vandaag investeren in strenge leverancierskwalificatie een inkoopvoordeel behalen dat moeilijk te repliceren zal zijn voor concurrenten.
Referenties:
- Grand View Research. Marktgrootte, marktaandeel en trendsanalyse rapport CNC-bewerking, 2023.
- American Society for Quality (ASQ). Manufacturing Quality Report, 2022.
- ASME Y14.5-2018: Dimensionerings- en Tolerantiestandaard.
- ISO 9001:2015: Kwaliteitsmanagementsystemen — Eisen.
- AS9100D: Kwaliteitsmanagementsystemen — Eisen voor luchtvaart-, ruimtevaart- en defensieorganisaties.
- DIN EN ISO 286-1: ISO-codesysteem voor toleranties op lineaire maten.
- EN 10204:2004: Metaalproducten — Soorten inspectiedocumenten.
- ASTM A967: Standaardspecificatie voor chemische passiveringsbehandelingen voor roestvrijstalen onderdelen.